Prinzip und Arbeitsszenarienigenschaften des Tonnenbeutelbruch-Pulvertransport-Systems
HeadPowder ist ein führender Hersteller aus Shandong, China, der sich auf fortschrittliche Pulverhandlingslösungen spezialisiert hat. Das Kerngeschäft des Unternehmens, das Tonnenbeutelbruch-Pulvertransport-System, ist darauf ausgelegt, großvolumige Pulvermaterialien von großen Beuteln effizient zu verwalten und eine nahtlose Integration in industrielle Prozesse zu gewährleisten.
Prinzip des Tonnenbeutelbruch-Pulvertransport-Systems
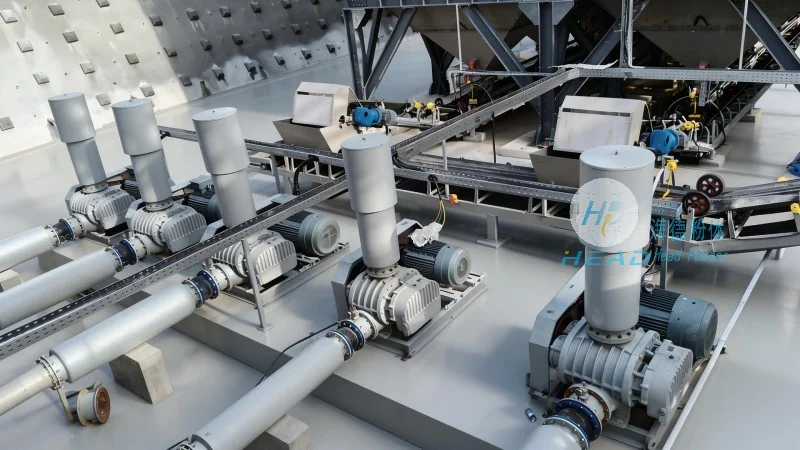
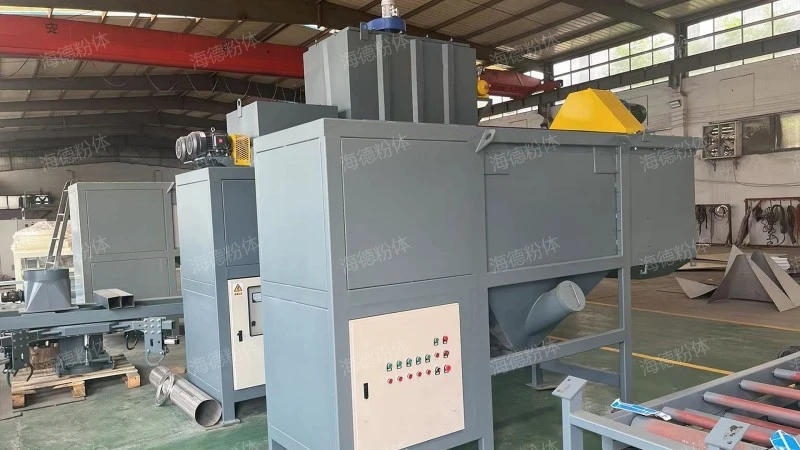
Das System funktioniert nach einem mehrstufigen Mechanismus, der die Beutelöffnung, die Materialzerstörung und den pneumatischen Transport kombiniert. In der ersten Stufe wird der Tonnenbeutel durch die mechanische Greiferanlage des Systems positioniert und gesichert. Diese nutzt eine Kombination aus Klemm- und Ausrichtungsmechanismen, um sicherzustellen, dass der Beutel während des Prozesses stabil bleibt. Ein spezieller Zerstörer, oft mit rotierenden Blättern oder Impactplatten ausgestattet, dringt in das Gewebe des Beutels ein und zerstört das feste Material in kleinere Partikel. Dieser Zerstörungsschritt ist entscheidend, da er Verstopfungen verhindert und eine gleichmäßige Partikeldickeverteilung sicherstellt, was für einen konstanten Nachverarbeitungsprozess wichtig ist. Nach dem Bruch wird das freigesetzte Pulver durch ein leistungsstarkes Vakuum- oder Drucksystem in die Transportlinie gezogen, je nach spezifischer Konstruktion. Der Transportmedium, typischerweise Luft oder eine Kombination aus Luft und inerten Gasen, transportiert das Pulver über ein Netzwerk von Rohren zum Zielort, wie einen Silo, einen Lagerbehälter oder eine Verarbeitungsanlage. Die Steuerplatine des Systems ermöglicht die Echtzeitüberwachung und Anpassung von Parametern wie Luftstrom, Druck und Öffnungsgeschwindigkeit des Beutels, um die Leistung zu optimieren und Betriebsstillstandszeiten zu minimieren. Die Integration von Sensoren und Automatisierung verbessert die Zuverlässigkeit weiter, da das System Anomalien wie Beutelblockaden oder Druckänderungen erkennen und automatisch reagieren kann, um den flüssigen Materialfluss aufrechtzuerhalten. Darüber hinaus kann das System Funktionen wie Staubfiltration und Materialtrennung enthalten, um sicherzustellen, dass nur das gewünschte Pulver transportiert wird und Kontamination durch andere Partikel oder Trümmer vermieden wird.
Arbeitsszenarienigenschaften des Systems

Das System zur Beförderung von Pulver aus Tonnenschachteln eignet sich besonders für industrielle Umgebungen, in denen große Mengen an Füllstoffen verarbeitet werden, wie im Chemie-, Pharmazeutischen, Lebensmittel- und Bergbausektor. Seine Konstruktion löst die wichtigsten Herausforderungen der traditionellen manuellen Entleerung von Schachteln, die oft arbeitsintensiv, zeitaufwendig sind und anlässlich Staubkontaminationen leiden, ab. Die Automatisierte Natur des Systems reduziert die Exposition des Menschen gegenüber Pulver und verbessert so die Arbeitssicherheit sowie die Einhaltung der Gesundheitsvorschriften. Darüber hinaus ermöglicht die Fähigkeit des Systems, verschiedene Schachtelgrößen und Materialien (z. B. Polypropylen, Kraftpapier, gewebte Schachteln) zu handhaben, dass es für verschiedene Anwendungen geeignet ist. In Produktionsanlagen kann das System in bestehende Produktionslinien integriert werden, um einen kontinuierlichen Materialfluss ohne Unterbrechungen zu gewährleisten. Zum Beispiel kann im Chemiebetrieb das System Rohstoffe aus Lagerbehältern effizient in Reaktoren transportieren, um eine stabile Versorgung für Produktionsabläufe sicherzustellen. Ebenso sorgt das System in einer Lebensmittelverarbeitungsanlage für hygienische Standards, indem es Kreuzkontamination und Staubverbreitung verhindert, was für die Lebensmittelsicherheit entscheidend ist. Das kompakte Design des Systems ermöglicht auch die Installation in engen Räumen, sodass es für die Ergänzung älterer Anlagen oder neue Bauvorhaben geeignet ist. Darüber hinaus ist die Energieeffizienz des Systems ein bemerkenswertes Merkmal, da es im Vergleich zu traditionellen Vakuumsystemen den Stromverbrauch minimiert und somit Betriebskosten senkt. Die Anpassungsfähigkeit des Systems an unterschiedliche Betriebsgrößen, von kleinen Batch-Verfahren bis hin zu großskalierten kontinuierlichen Produktionen, macht es zu einem wertvollen Asset für verschiedene Industrieanwendungen. Im Bergbausektor kann das System große Mineralien aus Schachteln handhaben und ihre Übertragung auf Verarbeitungsgeräte erleichtern. Die Zuverlässigkeit des Systems und die geringen Wartungsanforderungen tragen ebenfalls dazu bei, dass es in Branchen beliebt ist, in denen ein konstanter Materialfluss wichtig ist. Insgesamt zeigen die Arbeitsbedingungen die Anpassungsfähigkeit und Effizienz des Systems in verschiedenen Industrieumgebungen, was zur Verbesserung der Produktivität und Sicherheit beiträgt.