Verhinderung von Verstopfungen in pneumatischen Fördsystemen für phenolische Harz: Wichtige Designpa
Bei der Beförderung von phenolischem Harz mit pneumatischen Fördsystemen ist die Verhinderung von Verstopfungen eine wichtige Anforderung für industrielle Betriebe. Die Leistung und Effizienz des Systems hängen stark von einer richtigen Konstruktion und Betriebsparametern ab. Dieser Artikel untersucht effektive Strategien zur Vermeidung von Verstopfungen und hebt wichtige Designparameter hervor, die eine reibungslose und zuverlässige Handhabung des phenolischen Harzes gewährleisten, basierend auf Erkenntnissen von Shandong HeadPowder Engineering Co., Ltd., einem führenden Anbieter von pneumatischen Fördslösungen.
Erforschung des phenolischen Harzes und seiner Handhabungsherausforderungen

Phenolisches Harz, ein thermoplastischer Polymer, wird in verschiedenen Branchen weithin verwendet, da es exzellente mechanische Eigenschaften und chemische Beständigkeit hat. Allerdings stellen seine physikalischen Eigenschaften – wie hohe Viskosität, Tendenz zur Agglomeration und abrasiver Charakter – erhebliche Herausforderungen bei der pneumatischen Beförderung dar. Im Gegensatz zu frei fließenden Pulvern kann phenolisches Harz leicht Klumpen bilden oder sich an die Rohrwände heften, was zu Verstopfungen führen kann, wenn es nicht richtig gesteuert wird. Das Erkennen dieser Herausforderungen ist der erste Schritt bei der Entwicklung eines effektiven pneumatischen Fördsystems.
Wichtige Designparameter zur Verhinderung von Verstopfungen
Mehrere wichtige Designparameter müssen berücksichtigt werden, um das Risiko von Verstopfungen in pneumatischen Fördsystemen für phenolisches Harz zu minimieren. Diese Parameter sind an die einzigartigen Eigenschaften des phenolischen Harzes und die spezifischen Anforderungen der Anwendung angepasst.
1. Luftgeschwindigkeit und Flussrate
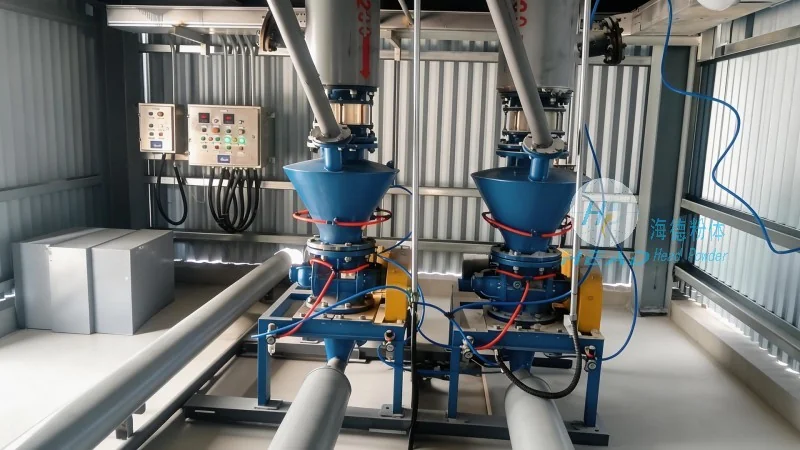
Die Luftgeschwindigkeit im Förderkanal ist ein Hauptfaktor, der das Risiko von Verstopfungen beeinflusst. Eine unzureichende Luftgeschwindigkeit kann dazu führen, dass die Harzpartikel absetzen oder agglomerieren, während eine übermäßig hohe Geschwindigkeit zu erheblicher Abnutzung der Systemkomponenten führen kann. Für phenolisches Harz liegt die optimale Luftgeschwindigkeit typischerweise zwischen 20 und 30 Metern pro Sekunde im Förderkanal. Dieser Bereich sorgt dafür, dass die Harzpartikel vollständig suspendiert und ohne zu hohe Druckabfälle oder Materialdegradation transportiert werden. Die Flussrate, die direkt mit dem verwendeten Luftvolumen zusammenhängt, muss ebenfalls sorgfältig kontrolliert werden, um der Harzförderrate entsprechen zu können. Ein Ungleichgewicht zwischen der Luftströmung und der Harzförderrate kann zu Überhitzung oder Verstopfungen führen, besonders bei der Handhabung von hochviskosen phenolischem Harz.
2. Rohrdurchmesser und -länge
Der Durchmesser des Förderrohrs ist ein weiterer entscheidender Designparameter. Kleinere Durchmesser erhöhen das Risiko von Verstopfungen, da die Resinpartikel weniger Platz zum Bewegen haben und eher mit den Rohrwänden in Kontakt kommen. Für phenolische Resin wird oft ein Mindestdurchmesser des Rohrs von 100 mm für kontinuierliche Betriebsführung empfohlen, da dies ausreichend Freiraum bietet, um eine Akkumulation der Partikel zu verhindern. Die Länge des Rohrs beeinflusst auch die Leistung des Systems; längere Rohre benötigen möglicherweise zusätzliche Druckverstärker oder größere Durchmesserabschnitte, um eine angemessene Luftgeschwindigkeit zu gewährleisten und Druckverluste zu vermeiden. Die richtige Abmessung des Rohrs sorgt dafür, dass das System innerhalb des optimalen Geschwindigkeitsbereichs funktioniert und das Risiko von Verstopfungen durch übermäßige Druckabfälle reduziert wird.
3. Materialwahl für Rohr und Komponenten
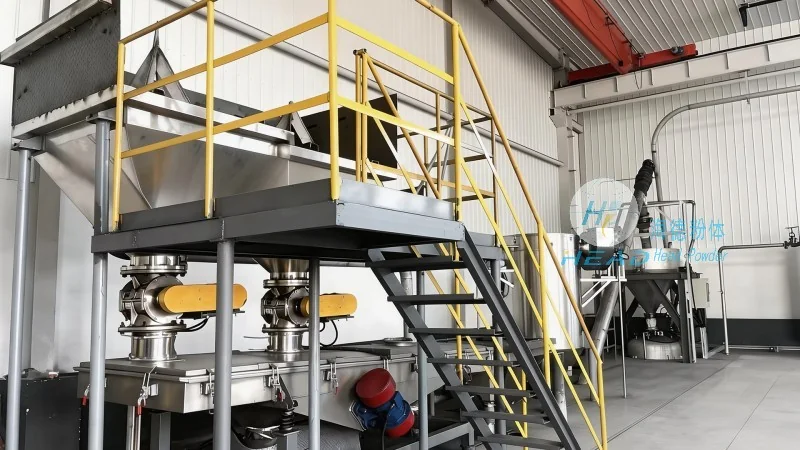
Die Wahl der Materialien für das Förderrohr und die Komponenten ist entscheidend, um Verstopfungen vorzubeugen und die langfristige Zuverlässigkeit des Systems zu gewährleisten. Phenolisches Resin ist abrasiv und kann im Laufe der Zeit Abnutzung an Metalloberflächen verursachen. Daher wird die Verwendung von Materialien mit hoher Abnutzungsresistenz, wie Edelstahl (z.B. 316L) oder spezialisierte Legierungen, für das Rohr und die Elbows empfohlen. Zudem kann die Verwendung von verkleideten Rohren oder beschichteten Komponenten weiterhin Korrosion und Abnutzung schützen. Die Auswahl der Komponenten, einschließlich Ventilen, Filter und Cyclonen, muss auch die Eigenschaften des Resins berücksichtigen. Beispielsweise können selbstreinigende Filter oder Cyclonen mit geeigneten Maschengrößen verhindern, dass sich Resin ansammelt, und eine konstante Luftströmung gewährleisten. Eine richtige Materialwahl minimiert das Risiko von inneren Abnutzung und Korrosion, die häufig zu Verstopfungen in pneumatischen Fördersystemen führen.
4. Druck- und Vakuumkontrolle
Die effektive Kontrolle von Druck- und Vakuumwerten ist entscheidend, um Verstopfungen in pneumatischen Fördersystemen zu verhindern. Die Aufrechterhaltung eines konstanten Druckgradienten sorgt dafür, dass die Resinspartikel kontinuierlich durch den Leitungskanal bewegt werden. Plötzliche Druckabfälle oder Schwankungen können dazu führen, dass das Resin absetzt oder agglommiert, was zu Verstopfungen führt. Das System sollte mit Drucksensoren und Steuerventilen ausgestattet sein, um den Druck bei Bedarf zu überwachen und anzupassen. Für Vakuumfördersysteme ist die Aufrechterhaltung eines stabilen Vakuumniveaus genauso wichtig. Die Vakuumpumpe muss entsprechend dimensioniert sein, um die Resinförderrate und die Leitungslänge zu bewältigen, sodass das System im optimalen Druckbereich operiert. Eine richtige Kontrolle von Druck und Vakuum hilft, den Fluss der phenolischen Resin und verhindert die Entstehung von Verstopfungen aufgrund unregelmäßiger Druckverteilung.
5. Resin-Konditionierung und Vorbehandlung
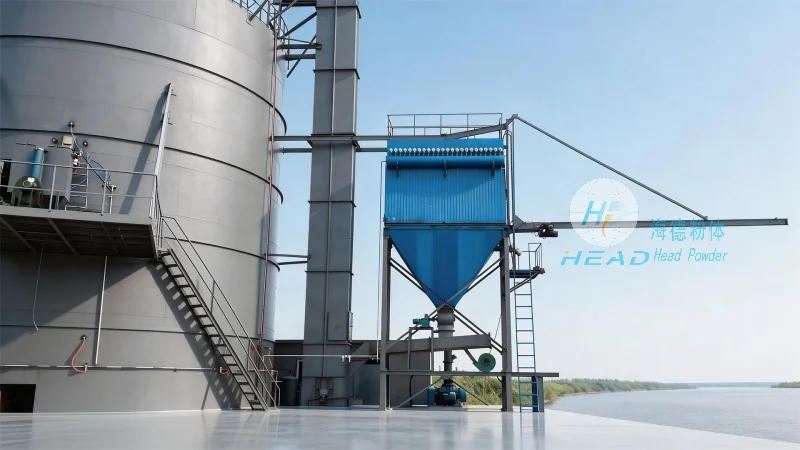
Vorbehandlung der phenolischen Resin vor der Förderung kann das Risiko von Verstopfungen erheblich reduzieren. Durch Hinzufügen einer kleinen Menge Flüssigkeit oder eine vorherige Mischung kann die Fließeigenschaften verbessert und die Agglomeration verringert werden. Zum Beispiel kann das Hinzufügen einer kontrollierten Menge von Lösungsmittel oder einem Fließhilfsstoff dazu beitragen, Klumpen zu zerstören und die Resin flüssiger zu machen. Diese Vorbehandlungsstufe ist besonders wirksam für hochviskose phenolische Resine, die eher an Verstopfungen leiden. Darüber hinaus kann die Verwendung eines De-Agglommerators oder einer Mühle, um große Resinspartikel vor der Förderung zu zersplittern, die Leistung des Systems verbessern. Eine ordentliche Resin-Konditionierung sorgt dafür, dass die Partikel konstanter Größe und Form sind, was das Risiko von Verstopfungen durch übermäßig große Partikel oder Klumpen verringert.
6. Systemdimensionierung und Anordnung
Die Gesamtdimensionierung und Anordnung des Systems spielen eine entscheidende Rolle bei der Verhinderung von Verstopfungen. Das System muss so gestaltet sein, dass es die erwartete Resinförderrate und die erforderliche Förderstrecke bewältigt. Eine Überdimensionierung des Systems kann zu unnötigem Energieverbrauch und erhöhtem Verschleiß führen, während eine Unterdimensionierung häufige Verstopfungen verursachen kann. Die Anordnung des Leitungskanals, einschließlich der Anzahl und Platzierung von Ellbogen, Biegungen und vertikalen Abschnitten, sollte optimiert werden, um Druckverluste zu minimieren und die Entstehung von niedriggeschwindigkeitszonen zu verhindern, in denen das Resin absetzen kann. Eine ordentliche Systemdimensionierung und Anordnung sorgen dafür, dass die Luftgeschwindigkeit während des gesamten Förderprozesses im optimalen Bereich bleibt, was das Risiko von Verstopfungen verringert und die Gesamteffizienz des Systems verbessert.